射出成形の基礎知識
 光和株式会社
金型と成形技術が、製品の品質を決める。
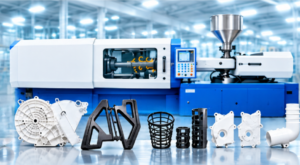
射出成形は、自動車部品、医療機器、家電製品、電子機器など、さまざまな分野で利用されているプラスチック加工技術です。
複雑な形状の製品を高精度かつ効率的に大量生産できることが、大きな特徴です。
今回は、射出成形の基本的な仕組みから、成形条件、品質不良の原因と対策まで、わかりやすくご紹介します。
1.射出成形とは?
射出成形とは、プラスチック樹脂を加熱して溶かし、金型の内部に高圧で射出することで、目的の形状に成形する加工方法です。
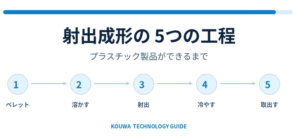
主な工程は次の5つです。
- 材料供給:樹脂ペレットを成形機に投入します。
- 加熱・溶融:樹脂を加熱して溶かします。
- 射出・充填:溶融した樹脂を金型内に流し込みます。
- 保圧・冷却:圧力を保持しながら冷却・固化させます。
- 型開き・取り出し:金型を開き、成形品を取り出します。
この工程を繰り返すことで、安定した量産が可能になります。
2.射出成形のメリット
① 大量生産に適している
一度金型を製作すれば、同じ形状の製品を繰り返し生産でき、大量生産時のコスト削減につながります。
② 複雑な形状にも対応
金型設計を工夫することで、複雑な形状や細かな構造を持つ製品にも対応できます。
③ 高い寸法精度
適切な金型設計と成形条件の管理により、寸法のばらつきを抑えた製品づくりが可能です。
④ 工程の自動化が可能
成形品の取り出し、外観検査、仕分け、梱包まで自動化することで、生産効率の向上が期待できます。
3.射出成形で発生しやすい品質不良
射出成形では、材料特性、金型構造、成形条件などによって、さまざまな不良が発生します。
① バリ
金型の合わせ面などから樹脂がはみ出す現象です。型締力不足、射出圧力過大、金型の摩耗などが原因となります。
② ショートショット
樹脂が金型の隅々まで充填されず、製品の一部が欠ける現象です。樹脂温度、射出速度、ガス抜きなどの確認が重要です。
③ ヒケ
冷却時の収縮によって、製品表面にくぼみが発生する現象です。肉厚設計や保圧・冷却条件の調整が対策となります。
④ ウェルドライン
金型内で分かれた樹脂の流れが合流する部分に、線状の模様が現れる現象です。製品によっては外観や強度に影響する場合があります。
⑤ 反り・変形
冷却収縮の差や残留応力などによって、製品の形状が変化する現象です。金型温度や冷却バランスの管理が重要です。
4.品質を安定させるための重要ポイント
射出成形において、安定した品質を確保するためには、次の管理が欠かせません。
- 樹脂材料に適した温度・乾燥条件の管理
- 射出速度・射出圧力・保圧条件の最適化
- 金型温度と冷却時間の管理
- 金型の定期的な点検・メンテナンス
- 成形品の外観検査と不良データの分析
成形条件だけでなく、製品設計や金型構造も含めて総合的に改善することが重要です。
5.AI外観検査と射出成形の未来
近年、製造現場では人手不足への対応や品質の安定化を目的として、自動化技術の導入が進められています。
特にAI画像検査を活用することで、成形品のバリ、欠け、汚れ、変色などの外観不良を自動的に検出する仕組みが注目されています。
さらに、ロボットと連携することで、
成形 → 取り出し → AI外観検査 → 良品・不良品の仕分け → 自動梱包
といった一連の工程の自動化も可能になります。
ただし、実際の検出精度は製品形状、照明条件、カメラ構成などによって異なるため、事前の検証が重要です。
6.光和株式会社の取り組み
光和株式会社では、金型設計・製作から射出成形、精密加工まで、ものづくりに関わる幅広い技術に取り組んでいます。
さらに、AI画像検査と産業用ロボットを組み合わせた検査・仕分け・搬送・梱包の自動化にも挑戦しています。
長年培ってきたものづくりの経験を活かし、品質の安定化、生産性向上、省人化に貢献することを目指しています。
確かな技術と、柔軟な発想で。
お客様とともに、ものづくりの次の可能性を追求してまいります。
\ 最新情報をチェック /